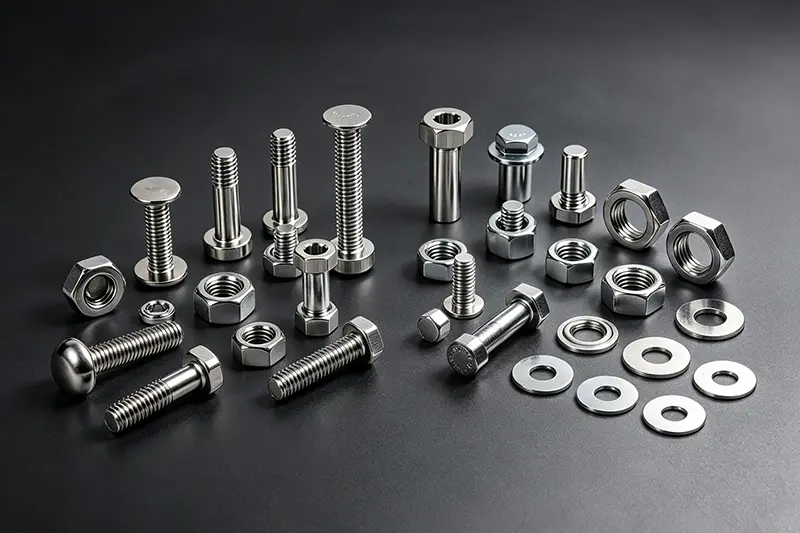
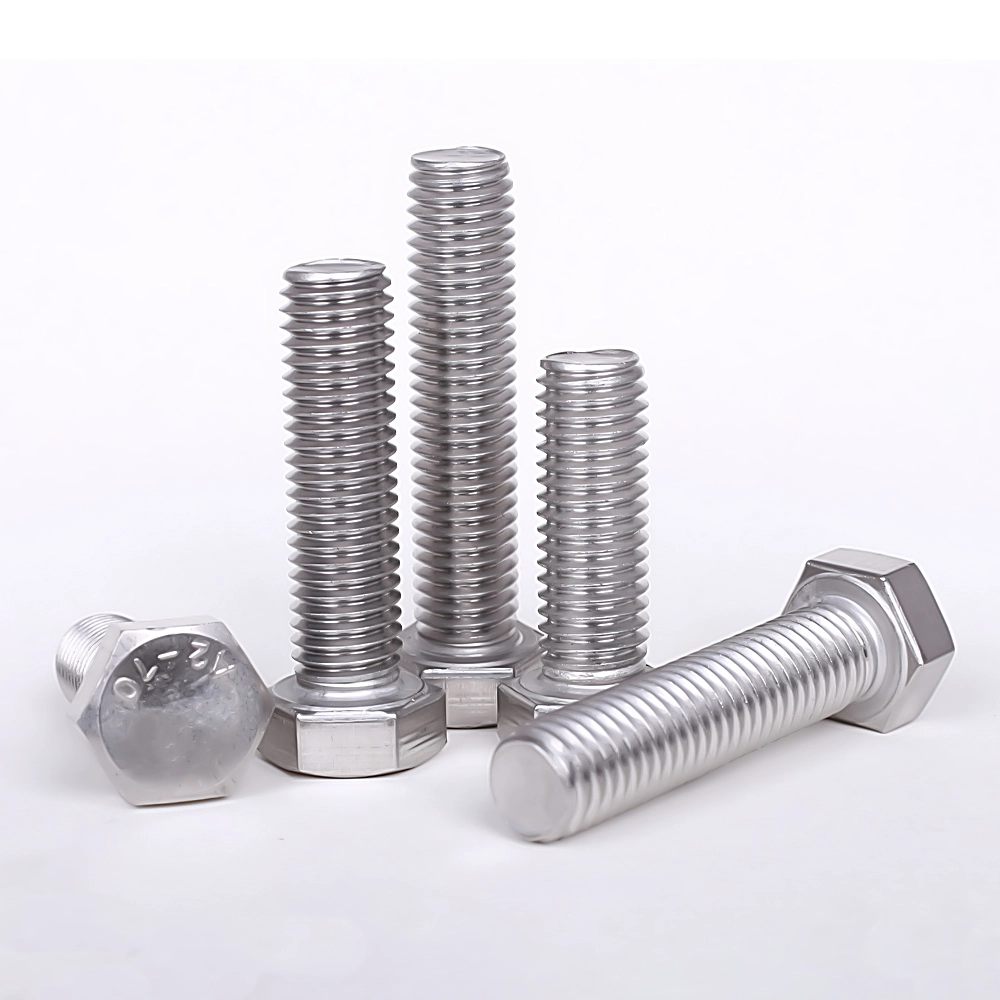
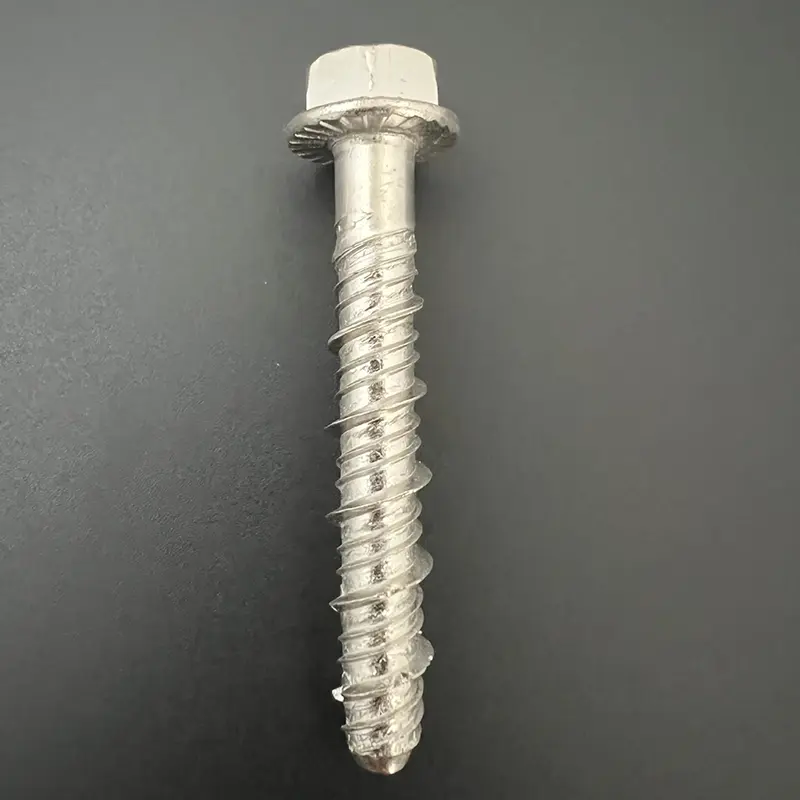
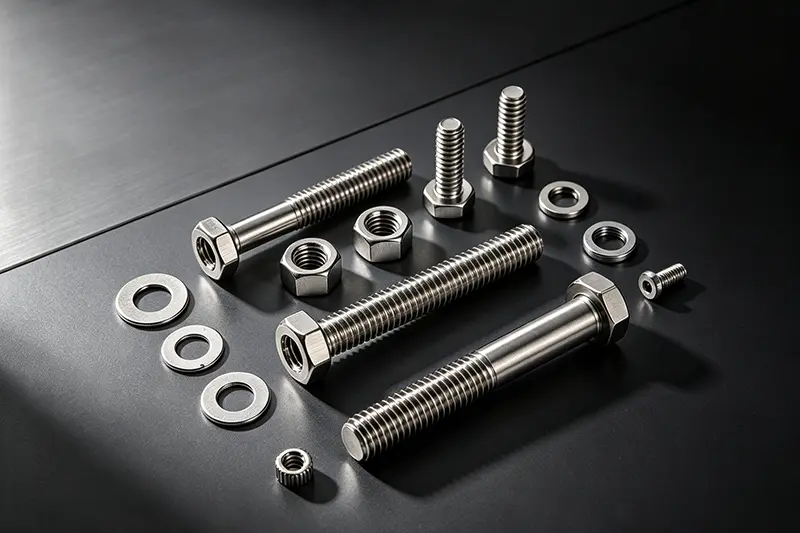
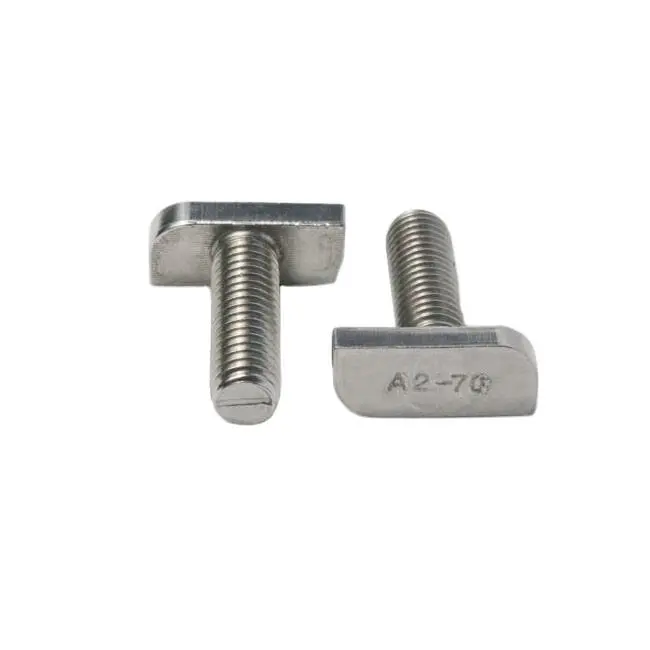
Poldidjagunevad tavalisteks süsinikterasest poltideks, ülitugevateks poltideks (klassid 8.8, 10.9 ja 12.9) ja roostevabast terasest poltideks. Kuigi põhilised tootmisprotsessid on suures osas sarnased, vajavad ülitugevad poldid täiendavat kuumtöötlusetappi, samas kui roostevabast terasest poldid läbivad peitsimise ja passiveerimise.
I. Sissetuleva tooraine kontroll
Tooraine: Traat (rullitud teras); materjaliklasside hulka kuuluvad Q235, 45#, 40Cr, 35CrMo ja 304/316 roostevaba teras.
Visuaalne kontroll: kontrollige pragude, rooste või pinna kihistumise suhtes.
Füüsikalis-keemiline testimine: materjali spektraalanalüüs, tõmbetugevus ja kõvadus.
Mõõtmete kontrollimine: veenduge, et traadi läbimõõt vastaks poldi tooriku spetsifikatsioonidele.
II. Traadi tõmbamine (külm tõmbamine)
Traatvarda esialgne läbimõõt on liiga suur ja see tuleb tõmmata tooriku standardläbimõõduni.
Marineerimine: vesinikkloriidhappesse kastmine pinnakatlakivi ja rooste eemaldamiseks.
Neutraliseerimine, veega loputamine ja fosfaatimine: määrdeaine fosfaatkile moodustumine pinnale.
Seebistamine: määrdepulbri pealekandmine, et vähendada külma peaga stantside kulumist.
Külmtõmbamine: traadi läbimõõdu vähendamiseks soovitud töötlemissuuruseni mitu tõmbekäiku.
Kerimine: Traat on keritud poolidesse, valmis külmaks suunamiseks.
III. Külmsuunamine (põhiprotsess: poldipea ja varre tooriku moodustamine ühe toiminguga)
Kasutab mitme jaamaga külmsuunamismasinat; moodustumine toimub ekstrusiooni teel toatemperatuuril (ilma kuumutamiseta).
Söötmine ja lõikamine: traat lõigatakse vajaliku poldi pikkuseni.
Esimene stants (eelpealkiri): esialgne väljapressimine pea kuju moodustamiseks.
Teine löök (viimistluspea): moodustab kuuskantpea, ümmarguse pea või pannipea; vähendab samaaegselt varre läbimõõtu ja moodustab faasi.
Väljaviskamine: loob sileda varrega poldi tooriku (keermeta).
Defektide kontroll: kontrollib pea lõhenemist, keskpunktist kõrvalekalduvaid päid, ebaühtlaseid varre pikkusi ja jäsemeid.
IV. Lõime rullimine (lõime töötlemine)
Eristatakse keermerullimise (kõrge täpsusega, ülitugevate poltide jaoks) vs lamedate keermetega valtsimise (standardpoltide jaoks).
Tühja laadimine, positsioneerimine ja kinnitamine.
Kaks keermerullimisvormi pöörlevad üksteise vastu, et suruda varrele standardsed väliskeermed.
Keermemõõturi kontroll (Go/No-Go): tagab keerme sobivuse täpsuse.
Eelised: madal hind; Puudused: vastuvõtlik vesiniku rabedusele kõrgel temperatuuril; ülitugevate 10,9/12,9 poltide puhul on elektrotsinkimine keelatud.
2. Kuumtsinkimine (elektritööstus ja vastupidavad välistingimustes kasutatavad poldid)
Marineerimine ja räbustimine → Kastmine kõrgel temperatuuril; paks kate, suurepärane korrosioonikindlus; niidid vajavad protsessijärgset puhastamist.
Vesinik ei rabe; parem roostekindlus võrreldes galvaniseerimisega; soolapihustuskindel; tavapärane valik uute energia- ja autotööstuse ülitugevate komponentide jaoks.
Optiline sorteerimismasin: automaatne sorteerimine defektsete osade eemaldamiseks.
VIII. Vesinikuvaba küpsetamine (kohustuslik tsingitud ülitugevate poltide jaoks)
Küpsetatakse 200–230°C juures 2–4 tundi 24 tunni jooksul pärast plaadile panemist, et kõrvaldada vesinikhaprus ja vältida stressist tingitud murdumist.
IX. Pakendamine ja ladustamine
Pakendatud spetsifikatsiooni ja klassi järgi; märgistatud (spetsifikatsioon, tugevus, materjal, partii number). Niiskuskindel pakend; ladustamine ja saatmine.
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika