Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kas automaatse montaaži häired võivad tuleneda GB818 pannipeaga risti süvistatava masinakruvi partiide variatsioonidest?
2026-09-11
Elektroonikaseadmete OEM-ostjad ja tööstuslike kinnitusdetailide turustajad kontrollivad sageli masinakruvide kvaliteeti käsitsi näidiskontrolliga. Käsitsi valitud prototüübi näidised läbivad mõõtmete kontrolli ja käsitsi kruvikeeraja testimise. Mitmed väikesed kõrvalekalded partiitasemel jäävad käsitsi proovivõtu ajal nähtamatuks ja ilmnevad pinnale alles siis, kui osad jõuavad kiiretele automatiseeritud koosteliinidele, põhjustades liini planeerimata seisakuid ja täiendavaid ümbertöötamiskulusid.
Neli koosteliiniga seotud kõrvalekallet on standardsetel andmelehtedel harva esile tõstetud:
- Süvendi ristprofiili triivimine põhjustab katkendliku draiveri biti väljalülitamise tootmismomendi all
- Keermerullimistööriistade kulumine, mis tekitab ebaühtlase keerme sobivuse suurte tootmispartiide vahel
- Pinnakatte paksuse hajumise nihke hõõrdeväärtused pöördemomendiga juhitavatele jaamadele
- Lahtiseotud tooraine soojusnumbrid, mis muudavad prototüübi sertifikaadid saadetud partiide puhul kehtetuks
Ristsüvendi geomeetria ühtlus kiireks automaatseks sõiduks
Proovide käsitsi testimine talub väiksemaid ristsüvendi kuju puudusi. Robotkoostetööriistad kasutavad fikseeritud pöördemomendi aja profiile; väikese süvendi mõõtmete triiv muudab biti kontaktpinda. Isegi staatilist visuaalset kontrolli läbivad kruvid põhjustavad tootmisliinidel sagedasi väljalülitusi, biti kulumist ja tagasilükatud koostu.
- Süvenditevahelise geomeetria perioodiline optilise profiili skaneerimine iga tootmiskampaania jooksul
- Simuleeritud automaatse montaaži pöördemomendi tsükli testimine, kasutades kliendi määratud draiveri bititüüpe
Wanluo Hardware teostab süvendiprofiilide kohapealseid kontrolle peale lihtsa visuaalse välimuse, filtreerides enne eksporditellimuste pakkimist partiid, millel on oht roboti koostu väljalülitamiseks.
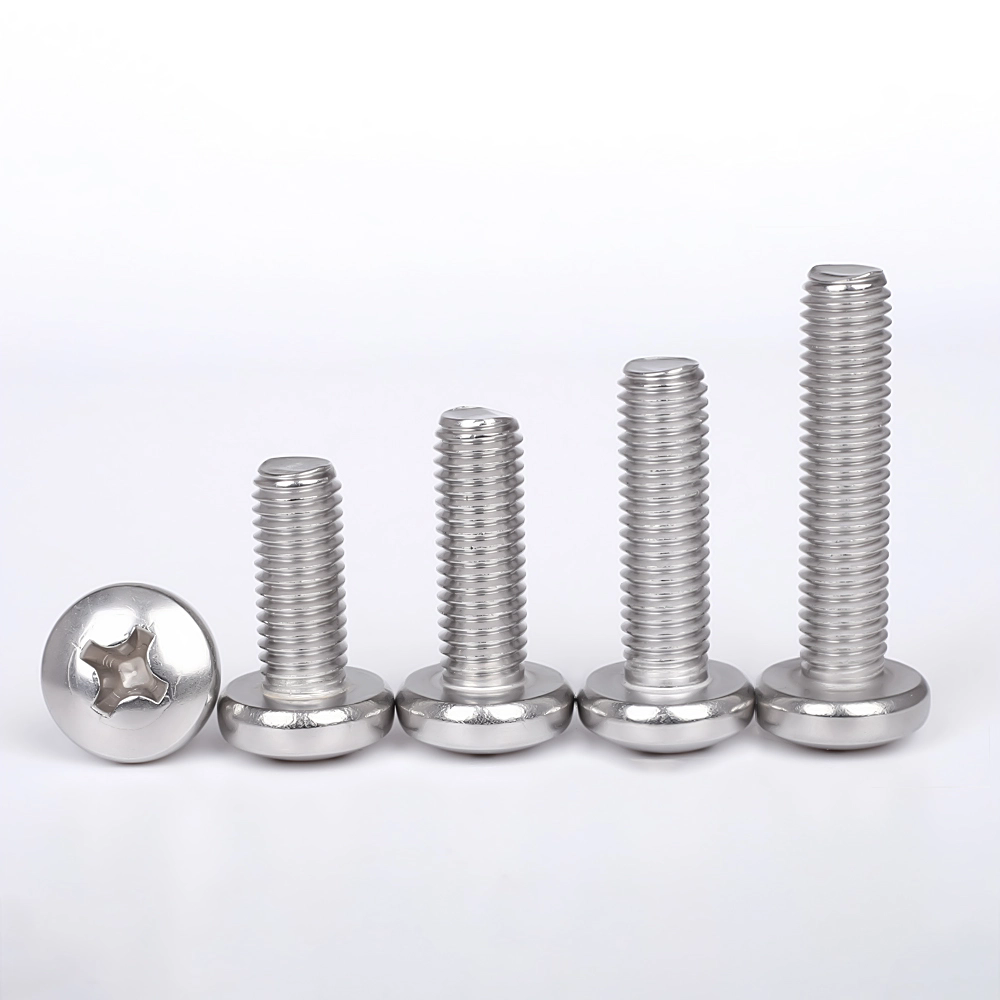
Keerme sobivuse stabiilsus masstootmise tööriistade kulumise ajal
Prototüüpkruvid valmistatakse uhiuute keermerullimisstantsidega. Pärast miljonite osade tsükleid lagunevad stantside pinnad järk-järgult. Üksikute kruvide mõõtmed võivad siiski jääda tõmbetolerantsi ribadesse, kuid kumulatiivsed profiilimuutused põhjustavad keermega haardumise kõikuvat käitumist.
Selline peen kõrvalekalle ei näita ühe kruviga käsitsi katsetamise ajal midagi, kuid toob kaasa juhusliku ristkeerme või jäiga paaritumise, kui söödetakse pidevalt automatiseeritud kinnitusdetailide kruvidega korpuse aukudesse.
- Rakendage tootmismahu käivitusläve keermerulli stantside taastamiseks
- GO-NO-GO mõõturi proovivõtt koos keermeprofiili osalise kontrolliga vahetuse kohta
Katte paksuse hajumine muudab pöördemomendi ja pinge jõudlust
Paljud ostjad määravad ainult katte tüübi, määratlemata lubatud paksuse varieerumist. Tsingi või passiivkihi ebatasasused muudavad pinna hõõrdetegurit. Pöördemomendiga lukustatud montaažijaamades annab identne programmeeritud pöördemoment väga erineva tegeliku kinnitusjõu.
Mõned partiid on lõpuks alaklambritega ja võivad kasutusel vibratsioonist lahti tulla; teised tekitavad roboti juhitava pingutamise ajal keermeriba riski, kuigi iga kruvi näeb visuaalselt ühtlane välja.
- Mitmepunktiline kattekihi paksuse mõõtmine, mis hõlmab keermejuuri ja pea ja sääre üleminekutsoone
- Pöördemomendi pingestendi valideerimine, mis esindab reaalses tootmises koostejaama parameetreid
Tooraine soojuspartii jälgitavus, mis eraldab näidistõendeid hulgikaupadest
Prototüüpide partiide üldised materjalitesti aruanded ei saa kujutada endast masstoodetud saadetisi tööstuslike OEM-auditite jaoks. Mõned kinnitusdetailide tarnijad kasutavad hilisemateks tootmistsükliteks vanu proovipartii MTR-dokumente ilma terase tegelikele kuumusnumbritele ristviitamata.
Elektroonika- ja seadmeprojektide puhul, mille suhtes kehtivad komponentide jälgitavuse eeskirjad, võib see dokumentatsiooni mittevastavus blokeerida sissetulevate kaupade kvaliteedikontrolli, sõltumata füüsiliste kruvide mehaanilisest toimimisest.
- Siduge valmistoodete partii koodid otse vastavate terasetehase soojuspartii numbritega
- Dateerimata prototüübisertifikaatide levitamise asemel väljastada projektipõhiseid ingliskeelseid materjaliaruandeid
Tehnilise klausli lühendatud kontroll-loend kinnitusdetailide hankimiseks, mis on suunatud automatiseeritud liinidele
- Lisage ristuva süvendi geomeetria ja simuleeritud roboti pöördemomendi tsükli nõuded ostutellimuse spetsifikatsioonides
- Määrake niidirullimise hoolduspäästikud ja segarežiimis keerme kontrollimise proovivõtureeglid
- Määrake pöördemomendiga juhitavate montaažijaamade jaoks lubatud katte paksuse vahemik ja pöördemomendi pinge valideerimine
- Jõustada küttepartiiga seotud dokumentatsioon; keelduda eraldiseisvate prototüüpide näidismaterjalide aruannete taaskasutamisest
Seotud uudised
- Mis teeb roostevabast terasest T-poldi kaasaegseks kinnituseks usaldusväärse valiku?
- Kuidas kuuskantpistikuga kombineeritud kruvi parandab kinnitust?
- Millised hankevead põhjustavad roostevabast terasest terastrossi projekti ebaõnnestumisi?
- Kas täiusliku pinnaga proovid varjavad koonilise korgi laienduspoldi väliprojekti riske?
- Mis teeb kuuskantääriku betoonist ankrupoldi raskeveokite jaoks usaldusväärseks?